


Feedback

Forfatter: FTM
Date: Sep 02, 2026
Sandstøbedele: proces, materialer, tolerancer og købsovervejelser
Bed tre støberier om at angive det samme 30 kg ventilhus, og du vil ofte modtage tre forskellige priser, tre forskellige toleranceløfter og tre forskellige antagelser om bearbejdningsgodtgørelse. Det er ikke skødesløshed; det sker, fordi "sandstøbning" dækker over flere støbesystemer med vidt forskellige muligheder. Det korte svar til købere er dette: Sandstøbedele er normalt den mest omkostningseffektive vej til sunde, mellemstore til store metalkomponenter i lave til mellemstore volumener, forudsat at støbesystemet, tolerancegraden og inspektionsplanen er tilpasset delen fra starten.
Økonomien forklarer hvorfor. En sandform koster en brøkdel af en metalform, processen accepterer næsten enhver støbbar legering, og den praktiske størrelse loft måles i tons frem for kilogram. Afvejningerne er løsere støbte tolerancer og en mere ru overflade, begge styret gennem bearbejdningstillæg og en klar specifikation.
Hvad tæller som en sandstøbningsdel?
En sandstøbedel er enhver metalkomponent formet ved at hælde smeltet metal i en form lavet af komprimeret, bundet sand dannet omkring et genanvendeligt mønster. Kerner, som er sandformer placeret inde i hulrummet, skaber indvendige passager og fordybninger, og derfor håndterer processen kompleksitet godt: Ventilhuse med strømningsveje, motorhuse med kølekamre, rørforbindelser med indvendige boringer og gearhuse med ribbede vægge.
Udvalget af legeringer er bredt: gråt og duktilt jern, kulstof og lavlegeret stål, rustfrit stål, aluminium og kobberlegeringer såsom messing og bronze. Færdige komponenter spænder fra nogle få hundrede gram til mange tons. To karakteristika definerer produktet som støbt. Dimensionsnøjagtigheden falder typisk inden for ISO 8062 støbetolerancegrader CT9 til CT13, afhængigt af støbesystemet og delstørrelsen, og overfladen bærer støbesandets tekstur. Tætningsflader, boringer og flangeflader har derfor brug for bearbejdningstillæg, der er designet på tegningsstadiet og afsluttet med skæring.
Hvordan processen former delen og dens omkostninger
Rækkefølgen er nem at følge: Byg et mønster, form formhalvdelene omkring det, sæt eventuelle kerner, saml formen, hæld, afkøl, ryst ud, klip derefter låger og stigrør af og rengør støbningen. Det, der kommercielt betyder noget, er, hvor kvalitet og omkostninger faktisk afgøres. Mønsterkvalitet og skillelinjedesign sætter udgangspunktet for dimensionel nøjagtighed. Gating og risering bestemmer, om metallet størkner forsvarligt eller bevarer krympeporøsiteten. Afkølingshastigheden påvirker kornstrukturen og, i stålstøbegods, om varmebehandling er nødvendig. Hver ekstra kerne, skærpet tolerance eller bearbejdede overflade øger omkostningerne et eller andet sted langs kæden, hvilket er grunden til, at tegninger, der er gennemgået af en støberiingeniør, ofte kommer billigere tilbage, ikke dyrere.
For en detaljeret gennemgang af mønsterfremstilling, støbning, hældning og knock-out, se denne trin-for-trin forklaring af hvordan sandstøbning fungerer, og hvilke dele det producerer .
Støbesystemer: Hvorfor sandstøbning ikke er én proces
Når en leverandør citerer sandstøbedele, afhænger prisen og den opnåelige præcision i høj grad af støbesystemet bag nummeret. Grønt sand, bundet med ler og vand, er industriens arbejdshest: hurtig, genanvendelig og billigste pr. form, som passer til enklere dele i større mængder. Natriumsilikat, ofte kaldet vandglassand, hærder til en hård, formstabil form og er meget udbredt til stålstøbegods. Furan og andre ikke-bagte harpikssand hærder kemisk ved stuetemperatur, holder deres form godt og forbedrer finishen på større, mere indviklede støbegods. Silicasol-bundet fladesand forfiner formoverfladen yderligere og reducerer den mængde, der er tilbage til bearbejdning.
En praktisk regel følger: Jo mere krævende geometri eller tolerance, jo mere betyder støbesystemet. Et støberi, der kører flere systemer, kan matche metoden til delen i stedet for at tvinge hvert job igennem én linje, og den fleksibilitet er værd at spørge om, før du sammenligner tilbud.
| Støbesystem | Typisk tolerance (ISO 8062) | Typisk støbt overflade | Egner sig bedst til |
|---|---|---|---|
| Grønt sand (lerbundet) | CT11-CT13 håndstøbning; CT9-CT11 maskinstøbning | Omtrent Ra 12,5-25 mikron | Enklere dele i større volumener til den laveste formpris |
| Natriumsilikat (vandglas) sand | CT10-CT12 | Omtrent Ra 12,5-25 mikron | Stålstøbegods og større dele kræver faste, stabile støbeforme |
| Furan og no-bage harpikssand | CT9-CT11 | Omtrent Ra 6,3-12,5 mikron | Større eller mere indviklede støbegods i små til mellemstore partier |
| Silica sol bundet ansigtsand | CT8-CT10 | Omtrent Ra 6,3-12,5 mikron, finer texture | Dele, hvor finish og bearbejdningstillæg skal efterspændes |
Hvor sandstøbningsdele tjener deres behold
Ventil- og væskekontrolkomponenter
Trykudstyr er en naturlig pasform. Legeret stål sandstøbte ventildele, såsom kroppe, hætter og lukninger, forlader formen med generøst lager og afsluttes ved CNC-bearbejdning på tætningsflader og flangeflader, hvor trykfastholdelse og lækagekontrol betyder mest. Støbningen bærer byrden; bearbejdningen leverer præcisionen.
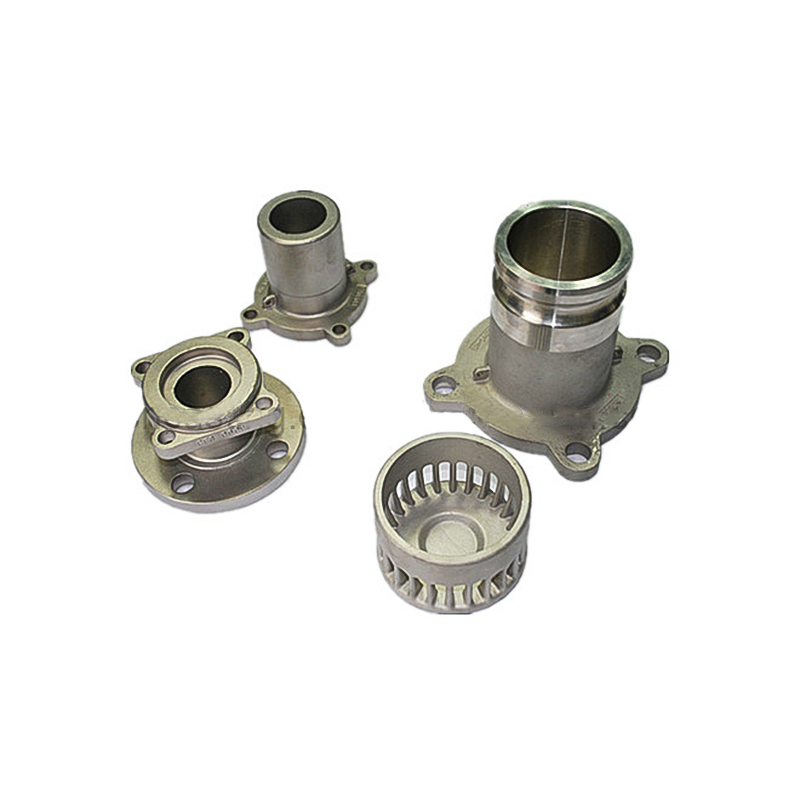 Legeret stål sandstøbning ventil dele Sandstøbte ventilhuse, hætter og lukninger med CNC-bearbejdet tætning og flangeflader, der kombinerer støbestyrke med den bearbejdningspræcision, der kræves til trykfastholdelse og lækagekontrol. Se produkt →
Generelt maskineri og krafttransmission
Sandstøbte cylindre, motordele, lejehætter, flangeaksler og gearkassehuse udnytter processens frihed i vægtykkelse og overordnet størrelse, mens bearbejdning bringer boringer og flader i tolerance. Det er også her, intern bearbejdning og belægning betaler sig, fordi håndtering mellem separate leverandører ofte er, hvor tolerance og gennemløbstid går tabt.
 Bearbejdning af sandstøbecylinder Sandstøbte hydrauliske cylindre færdiggjort af intern bearbejdning bringer boringer og flader i tolerance, hvilket giver fleksibilitet i vægtykkelse og størrelse til motor, gearkasse og tungt udstyr. Se produkt →
Marine-, konstruktions- og landbrugsbeslag
Stålsandstøbegods til marine hardware, rørforbindelsesdele, motorcykelkomponenter og dele til landbrugsmaskiner runder listen af: applikationer, der kræver sejhed, beskyttende belægninger og pålidelige mekaniske egenskaber mere end kosmetisk finish. For tungt udstyr gælder den samme logik for sliddele og monteringskomponenter.
 Stålsandstøbning til marine hardware Hårde stålsandstøbninger til marine hardware og rørforbindelsesdele, velegnet til applikationer, der kræver beskyttende belægninger og pålidelige mekaniske egenskaber frem for kosmetisk finish. Se produkt →
Som en tommelfingerregel, hvis delen er jernholdig, tungere end et par kilogram eller er nødvendig i mængder, der ikke retfærdiggør hårdt værktøj, fortjener sandstøbning det første citat.
Hvordan sandstøbning sammenlignes med trykstøbning og investeringsstøbning
Konklusion først: vælg sandstøbning til størrelse, jernholdige legeringer og lav til medium volumen; vælg trykstøbning til tyndvæggede, ikke-jernholdige dele i store volumener; og vælg investeringsstøbning, når snævre tolerancer og fine detaljer berettiger en højere stykpris. Ingen af de tre er universelt bedre, fordi de løser forskellige problemer.
Trykstøbning bruger en permanent stålmatrice, så værktøj er dyrt, men prisen pr. del falder kraftigt i volumen; det er stort set begrænset til aluminium, zink og kobberlegeringer og til delstørrelser, der passer til maskinen. Investeringsstøbning producerer komponenter i næsten netform med fine detaljer, men voks- og keramisk proces koster mere pr. styk. Sandstøbning sidder i det modsatte hjørne: minimal værktøjsinvestering, næsten ubegrænset legeringsudvalg og et generøst størrelsesområde, med løsere støbt præcision, som bearbejdning genvinder på funktionelle flader. Mange indkøbsprogrammer bruger alle tre side om side, og tildeler sandstøbegods til rammer, huse og ventilhuse, investeringsstøbninger til komplekse mindre komponenter og trykstøbegods til højvolumen aluminiumshardware.
Hvad skal du bekræfte, før du underskriver en ordre om sandstøbning
Forskellen mellem en jævn ordre og en problematisk rækkefølge viser sig normalt i specifikationen snarere end i metallet. Før du forpligter dig til en leverandør, skal du fastlægge følgende:
- Tolerancegrad og bearbejdningsgodtgørelse. Navngiv standarden, såsom ISO 8062, og tolerancegraden på tegningen, og markér, hvilke flader der er bearbejdet, så citater er virkelig sammenlignelige.
- Støbesystem og bindemiddel. Spørg, om citatet antager grønt sand, natriumsilikat, harpiks eller silicasolvendt sand; valget ændrer både pris og opnåelig finish.
- Materiale verifikation. Angiv legeringsstandarden, kræve en mekanisk teststang for hver varme, og bed om rapportering om kemisk sammensætning.
- Inspektionsomfang. Aftal dimensionsinspektion og visuelle kriterier og om magnetisk partikel- eller ultralydstestning for trykholdende eller sikkerhedskritiske områder.
- Post-casting omfang. Angiv, hvem der udfører varmebehandling, bearbejdning, belægning og maling, og hvilke dokumenter, såsom dimensionsrapporter og materialecertifikater, der sendes med varerne.
- Godkendelse af første artikel. En prøve godkendt mod tegningen forhindrer de fleste tvister senere i partiet.
Arbejde med en tilpasset sandstøbningsleverandør
Sandstøbning belønner leverandører, der behandler det som en proces, der skal konstrueres i stedet for blot at hælde, og skiltene er lette at få øje på: Leverandøren spørger om emnets arbejdsbelastning og servicemiljø, foreslår et støbesystem i stedet for at vente på, at et bliver navngivet, og citerer bearbejdning og belægning som en del af den samme plan. Siden 2003 har Ningbo Hansheng Machinery Parts Co., Ltd., også fungeret som Ningbo Yifei Machinery Parts Co., Ltd. , har leveret specialfremstillede støbegods og smedegods fra en 5.000 kvadratmeter stor fabrik i Ningbo, Kina, der arbejder under et ISO 9001 kvalitetssikringssystem, med bearbejdning, varmebehandling og overfladebelægning håndteret internt, og de fleste produkter eksporteres til Europa og Nordamerika.
Hvis du køber sandstøbedele, er det mest effektive udgangspunkt en tegning med tolerancer, mængder og anvendelsesdetaljer tydeligt markeret. En dygtig leverandør vil svare med et anbefalet støbesystem, en bearbejdningsplan og et tilbud, du kan sammenligne linje for linje, og den sammenligning er der, hvor de reelle besparelser findes.
Valgt lejedisplay


Kontaktoplysninger
- Tel:+86-574-88067800/88067900
- Fax:+86-574-88067400
- Phone:+86-13967874638
- E-Mail:master@nbyifei.com
Produkter Links
Produkter Links
Kontakt os
Copyright ©
Ningbo Hansheng Machinery Parts Co.,Ltd. Alle rettigheder forbeholdes
 Tilpassede støbegodsproducenter
